安全高效 锂电池激光焊接机使用全攻略与焊接设备指南
引言
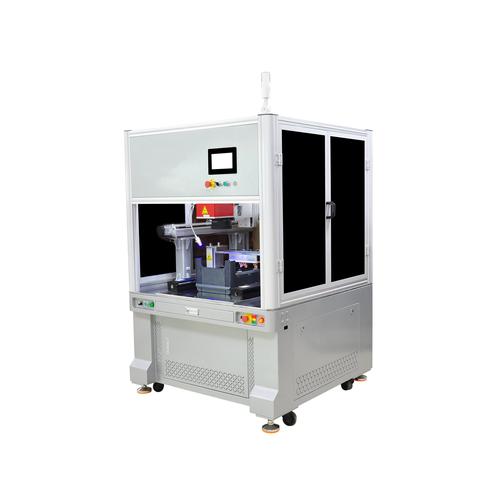
在锂电池制造领域,焊接质量直接决定电池的安全性、一致性和使用寿命。激光焊接技术凭借其高精度、非接触、热影响区小等优势,已成为锂电池模组、PACK及电芯极耳焊接的主流工艺。激光焊接机属于高功率精密设备,若操作不当,不仅会影响焊接良率,还可能引发火灾、爆炸等安全事故。本文将从设备选型、安全规范、操作流程、高效技巧及维护保养五个维度,为您提供一份详尽的锂电池激光焊接机使用全攻略。
一、锂电池激光焊接设备选型要点
- 激光器类型:锂电池焊接常用光纤激光器(1064nm)或半导体激光器。光纤激光器光束质量好、能量密度高,适合极耳、汇流排等精密焊接;半导体激光器成本较低,适用于对热输入要求不苛刻的场合。
- 功率选择:根据焊接材料厚度和速度匹配。例如,0.2mm厚铝极耳通常选用500W-1000W光纤激光器;铜极耳需更高功率(1000W-2000W)以保证熔深。
- 焊接头与振镜:选用带同轴吹气保护或旁轴保护气的焊接头,防止飞溅污染镜片。若需高速扫描焊接,需配备高精度振镜系统。
- 自动化集成能力:设备应支持PLC、机器人或视觉定位系统,以适应自动化产线需求。
二、安全操作规范(重中之重)
锂电池激光焊接涉及激光辐射、高压电、易燃电解液及金属粉尘,必须严格遵守以下安全准则:
- 激光防护:操作人员必须佩戴对应波长的激光防护眼镜(如1064nm),设备应封闭并安装联锁门,避免直射或反射光伤害眼睛。
- 电气安全:激光器电源属高压设备,需可靠接地,禁止带电插拔。维修前必须切断总电源并等待电容放电完毕。
- 防爆与防火:锂电池电解液易燃,焊接区域应配备灭火器(如D类金属火灾灭火器或干粉灭火器),并设置排烟除尘系统,及时抽走焊接烟尘。
- 个人防护:穿戴防静电服、无尘手套,防止汗液污染电池表面。
- 环境要求:工作环境温度22±3℃,湿度<60%RH,洁净度不低于10万级,避免灰尘影响焊接质量。
三、标准操作流程(SOP)
- 开机前检查:确认水冷机水位正常、气体压力达标(保护气通常为氩气或氮气,纯度≥99.99%)、激光器无报警。
- 参数设置:根据焊接材料(铝、铜、镍等)和厚度,调用已验证的工艺参数(功率、脉宽、频率、速度、离焦量)。初次使用需进行工艺试验。
- 工件装夹:确保电芯或极耳定位精准,夹具平整,避免虚焊或焊穿。
- 首件检验:焊接首件后,通过显微观察或拉力测试检查熔深、气孔、裂纹等缺陷,合格后方可批量生产。
- 过程监控:实时观察焊接火花和声音,若出现异常飞溅或爆孔,立即暂停并检查。
- 关机顺序:先关激光器,再关水冷机、气体阀,最后切断总电源。填写设备运行记录。
四、高效焊接技巧与参数优化
- 减少飞溅:适当降低峰值功率、提高焊接速度或采用调制模式,同时优化保护气流向和流量。
- 避免虚焊:针对铝极耳,可采用摆动焊接或双光束焊接,增加熔宽并提高界面结合力。
- 降低热影响:采用高峰值功率、短脉宽或高扫描速度,减少对电芯内部隔膜的热损伤。
- 提升效率:使用振镜扫描焊接代替传统移动工作台,配合自动上下料系统,可提升产能30%以上。
- 数据追溯:集成焊接质量监控系统(如OCT或等离子体监测),实时记录每条焊缝数据,实现全流程可追溯。
五、日常维护与故障排查
- 每日维护:清洁保护镜片(使用无水乙醇和蹭镜纸),检查气道是否通畅。
- 每周维护:检查水冷机水温、水质,清洗过滤网;检查激光器输出头是否清洁。
- 每月维护:校准光路,检测激光功率衰减(使用功率计),更换冷却水。
- 常见故障:
- 焊接能量不足:检查镜片污染、光纤损坏或激光器衰减。
- 出现爆孔:检查材料表面清洁度、保护气是否充足、参数是否合理。
- 设备报警:根据错误代码查阅手册,切勿强行复位。
##
锂电池激光焊接机是提升电池安全与性能的关键装备。只有将规范操作、参数优化、定期维护与安全意识融为一体,才能实现安全高效的生产。建议企业建立标准化作业指导书,并定期对操作人员进行培训与考核。牢记:每一次精准的焊接,都是对电池安全的一份承诺。
如若转载,请注明出处:http://www.jshfuv.com/product/37.html
更新时间:2026-10-20 04:42:23