大型工厂焊接生产的中央处理设备体系构建
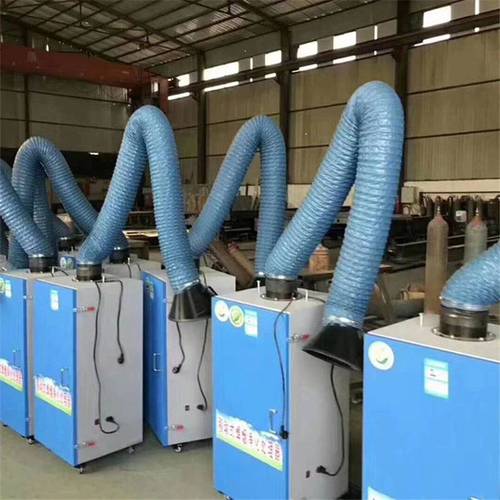
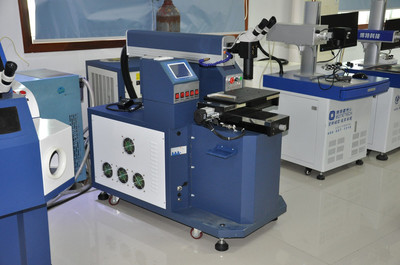
在大型工厂中,焊接作业往往涉及多工位、多工序、多设备并行运行。为保证焊接质量的一致性、生产节拍的可控性以及设备运行的安全性,仅依靠分散的独立焊接设备已难以满足需求。此时,构建以中央处理设备为核心、焊接设备为执行终端的集中管控体系,成为大型工厂焊接生产的重要基础设施方向。
中央处理设备在焊接生产体系中承担的是“中枢”角色。它并不直接参与焊接电弧的物理过程,而是负责对焊接设备群进行统一调度、参数下发、状态监控与数据汇聚。具体而言,其核心功能包括:其一,统一管理各焊接工位的工艺参数,确保同一批次产品在不同工位上执行相同的焊接规范,减少人为设置差异导致的质量波动;其二,实时采集焊接设备的电流、电压、送丝速度、保护气体流量等运行数据,形成可追溯的焊接过程记录;其三,对设备故障、参数越限、气体耗尽等异常状态进行集中报警与联动处置,缩短停机响应时间;其四,为生产排程和能源管理提供数据支撑,实现焊接设备负载的均衡分配。
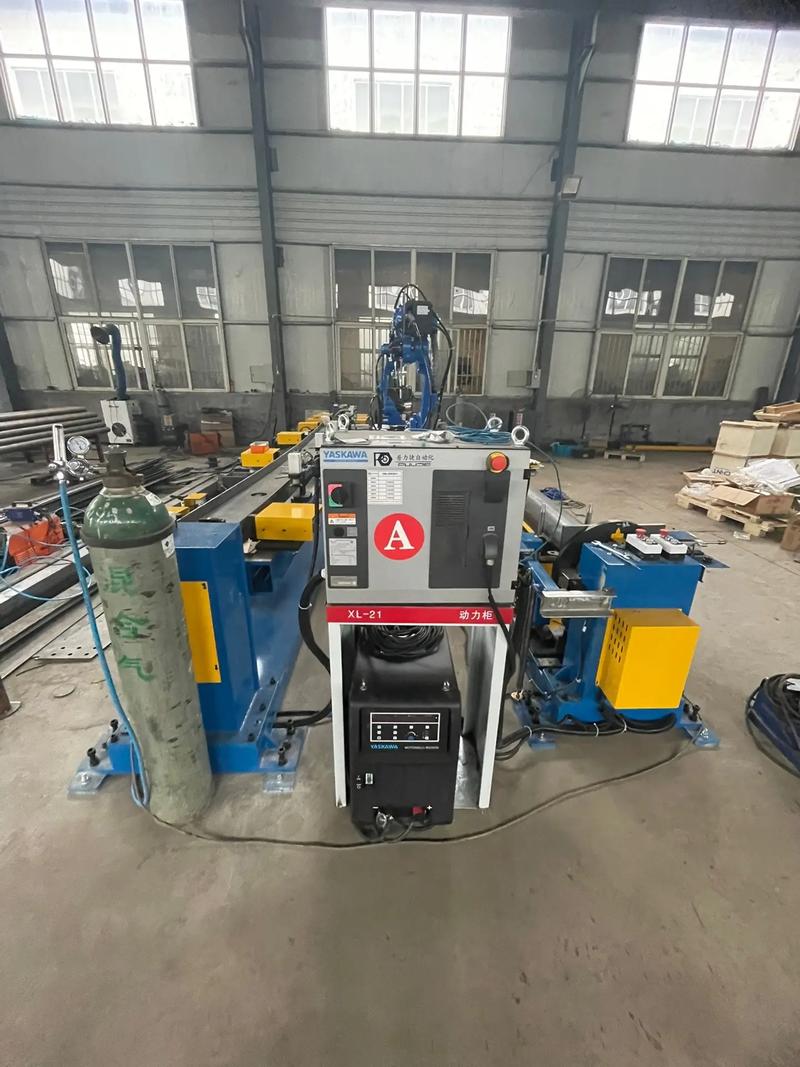
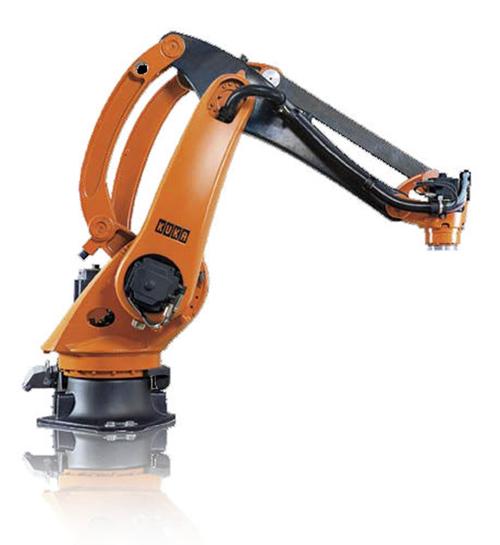
焊接设备在其中作为执行层,需要具备与中央处理设备进行数据交互的能力。这意味着焊接电源、送丝机构、焊接机器人或自动焊接专机应支持标准通信接口,能够接收中央处理设备下发的工艺配方,并回传运行状态与过程数据。对于既有老旧焊接设备,可通过加装数据采集模块或协议转换网关的方式接入中央系统,避免一次性大规模更换造成的投资压力。
从系统架构上看,大型工厂的焊接中央处理体系通常分为三层:现场设备层负责焊接执行与数据采集;中央控制层部署中央处理服务器与监控软件,完成参数管理、数据存储、报警处理和统计分析;管理层则与工厂的制造执行系统或企业资源计划系统对接,实现焊接生产计划与质量档案的贯通。三层之间通过工业以太网或现场总线实现稳定通信,并需考虑电磁干扰防护与网络冗余,以适应焊接车间强电、强磁、高温的复杂环境。
在实施层面,大型工厂应重点关注三方面工作。第一,制定统一的通信协议与数据字典,明确每类焊接设备需要上传哪些参数、以什么频率上传、异常代码如何定义,这是中央处理设备能否有效发挥作用的前提。第二,做好中央处理设备的容量规划与可靠性设计,包括服务器冗余、数据备份和断网续传机制,避免因中央系统单点故障导致整条焊接产线停摆。第三,建立配套的工艺参数审核与变更流程,中央系统虽然能统一下发参数,但参数本身仍需由焊接工艺人员依据工艺评定结果进行设定和审批,不能将集中管控简单等同于集中放权。
大型工厂的焊接生产确实需要一套中央处理设备来统领焊接设备群。这一体系的价值不在于替代焊接设备本身,而在于把分散的焊接能力组织成可监控、可追溯、可调度的生产系统,从而在质量稳定性、设备利用率和异常响应速度上形成整体优势。对于焊接工作量密集、质量要求严格的大型工厂而言,中央处理设备与焊接设备的协同配置,应作为焊接车间规划与改造中的一项基础性工程予以统筹考虑。
如若转载,请注明出处:http://www.jshfuv.com/product/76.html
更新时间:2026-11-21 16:17:04